
1. Khái quát chung
Việc hàn đồng và thép không gỉ thường gặp phải và hàn rất khó khăn. Hiệu suất chính là nó rất nhạy cảm với các vết nứt thâm nhập của đồng trong quá trình hàn. Đó là chọn vật liệu làm đầy thích hợp, kiểm soát các nguyên tố dễ tạo ra eutectic nóng chảy thấp, chẳng hạn như S, P, O, v.v., và thêm Al, Si, Mn, V, Mo, Ni và các nguyên tố khác vào mối hàn.
2. Phương pháp hàn
1) Hàn hồ quang thủ công
Khi sử dụng hàn hồ quang thủ công cho đồng và thép không gỉ, hãy lưu ý rằng nếu bạn chọn điện cực thép không gỉ austenit, rất dễ gây ra các vết nứt nóng; tốt nhất nên chọn điện cực niken-đồng (70 phần trăm niken cộng với 30 phần trăm đồng), hoặc điện cực hợp kim dựa trên niken, và điện cực đồng (T237); Khi hàn, quy trình hàn có đường kính nhỏ và dòng điện nhỏ được sử dụng để hàn nhanh mà không bị đung đưa, hồ quang nghiêng về phía đồng để tránh các vết nứt xuyên thấu.
2) Hàn hồ quang chìm
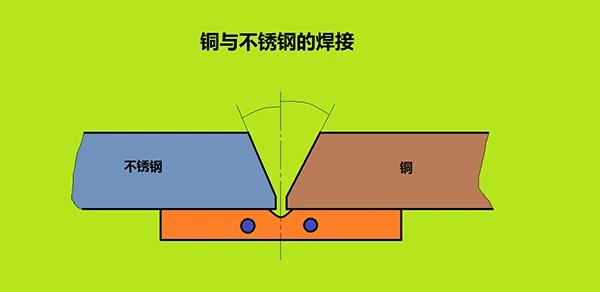
Khi hàn hồ quang chìm được sử dụng cho đồng và thép không gỉ, các vấn đề chính là vết nứt và lỗ rỗng; bề mặt của mối hàn và dây hàn phải được làm sạch nghiêm ngặt trước khi hàn. Đối với các mối hàn có độ dày từ 8 đến 10 mm, rãnh hình chữ V thường được mở 70 độ và các vết nứt ở mặt đồng nguyên chất Góc là 40 độ, góc rãnh ở mặt bên của thép không gỉ (1Cr18Ni9Ti) là 30 độ, từ thông là HJ431 hoặc HJ430 (nung ở 200 độ trong 2 giờ), dây hàn thường là dây đồng và 1 đến 3 dây niken hoặc dây niken được đặt trong rãnh. - Dây hợp kim đồng; chọn năng lượng dòng hàn lớn hơn và sử dụng miếng đồng loại nước làm mát, dây hàn hướng vào mặt đồng và cách tâm rãnh 5-6mm.
3) Hàn hồ quang argon vonfram (TIG)
Khi hàn đồng và hợp kim của nó với thép không gỉ bằng hàn hồ quang argon vonfram, có thể thu được các mối hàn tốt, nhưng chỉ có thể đạt được kết quả khả quan khi nắm vững quy trình thích hợp; Không có góc xiên ở một bên và vát nửa chữ V là tốt nhất ở mặt thép không gỉ.
Làm sạch bề mặt của mối hàn trước khi hàn, bôi chất trợ dung (70 phần trăm H3BO3, 21 phần trăm Na2B4O2, 9 phần trăm CaF2) lên mặt trước và mặt sau, và hàn sau khi làm khô. Dây hàn phải là hợp kim Monel (70 phần trăm Ni, 30 phần trăm Cu) hoặc dây hàn hợp kim Đồng có chứa silicon và nhôm, chẳng hạn như HS221, QAl9-2, QAl9-4, QSi{{14} }, QSn4-3, v.v.; khi hàn TIG, hồ quang vonfram lệch về phía đồng và khoảng cách từ tâm rãnh là khoảng 5-8mm. Kiểm soát lượng nóng chảy của thép không gỉ; hầu hết các vật liệu hàn là dây hàn đồng hoặc dây hàn đồng-niken, và dây hàn đồng có chứa nhôm cũng có thể được chọn, để cải thiện tính chất cơ học của kim loại mối hàn và ngăn ngừa vết nứt thâm nhập của đồng; thường sử dụng phương pháp hàn nhanh, không phải phương pháp Swing; khi sử dụng quy trình hàn hồ quang argon, giảm thiểu lượng nóng chảy ở mặt thép không gỉ, tương đương với kết nối hàn cho thép không gỉ và kết nối hàn nóng chảy cho mặt đồng.
4) Hàn khí
Khi hàn đồng và thép không gỉ bằng khí do nhiệt độ của ngọn lửa hàn khí không cao bằng nhiệt độ của hồ quang, có thể gây ra sự nóng chảy không đều của các kim loại cơ bản ở cả hai bên do điểm nóng chảy khác nhau, mở rộng nhiệt- vùng bị ảnh hưởng, biến dạng gia tăng và thậm chí thiếu hợp nhất; Khi sử dụng đồng nguyên chất và thép không gỉ 18-8, HSCuZn-2, HSCuZn3, HSCuZnNi và các loại dây hàn khác thường được sử dụng và bột hàn 301 (bột hàn) hoặc borax được sử dụng để hàn với ngọn lửa trung tính ; Đầu tiên, một lớp đồng thau nổi lên trên bề mặt rãnh ở một bên, sau đó được hàn.
5) hàn
Khi hàn đồng và thép không gỉ, chất hàn được sử dụng chủ yếu là chất hàn gốc bạc, chẳng hạn như HL302, HL309, HL312, v.v. Phương pháp xử lý tương tự như phương pháp hàn thông thường. Cần lưu ý rằng nhiệt độ ở mặt thép không gỉ không được quá cao. Hướng về phía đồng.


