
Trong những năm gần đây, với sự cải tiến liên tục của công nghệ luyện kim, sản lượng vật liệu titan đã tăng lên nhanh chóng và kim loại màu này với hiệu suất tuyệt vời ngày càng được sử dụng nhiều hơn trong sản xuất thiết bị hóa học (chủ yếu được sử dụng làm lớp lót). Titanium có độ bền riêng cao, nhưng đắt hơn. Hầu hết các bình chịu áp lực hoặc bình chịu áp lực được làm bằngtitan thép cthanh niêntấm. Do hệ số giãn nở tuyến tính của hai vật liệu không nhất quán, việc cố định lớp lót titan không đúng cách thường dẫn đến rò rỉ.
1. Mối quan hệ cố định giữa titan và thép carbon
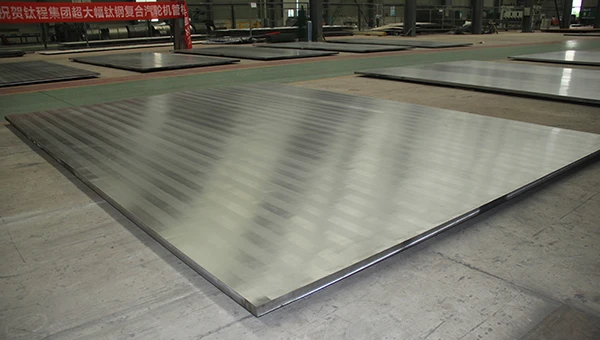
Vật liệu titan có hiệu suất tuyệt vời, tính năng lớn nhất là khối lượng nhỏ, độ bền cao, khả năng chống ăn mòn tuyệt vời, hiệu suất nhiệt độ thấp tốt và khả năng chống ăn mòn tuyệt vời trong nước biển và hầu hết các môi trường axit, kiềm và muối, vì vậy nó được sử dụng rộng rãi trong nhiều Nó là một loại bình phản ứng hóa học và vật liệu trao đổi nhiệt, nhưng nhược điểm là giá thành cao, đặc biệt khi nó được sử dụng làm thành phần kết cấu, vấn đề này đặc biệt nổi bật và giải pháp hiệu quả là sử dụngtấm composite thép titan.
Do khả năng hàn kém của vật liệu titan và thép carbon, hàn bạc thường được sử dụng để hàn kín. Do giá bạc cao nên việc hàn chỉ được thực hiện trong những trường hợp đặc biệt như kiểm tra độ kín khí. Hiện nay, các hình thức kết nối thường được sử dụng như sau hai loại.
1) Dạng hỗn hợp nổ
Phương pháp này sử dụng chất nổ làm nguồn năng lượng và sử dụng lực tác động do vụ nổ tạo ra để làm cho mối hàn va chạm dữ dội, biến dạng dẻo, nóng chảy và phân tán giữa các nguyên tử để đạt được phương pháp hàn áp lực. Đầu tiên, giữ một khoảng cách nhất định giữa hai tấm kim loại cần uốn, sau đó đặt một lượng thuốc nổ thích hợp lên chúng. Nó được kích nổ từ một đầu của chất nổ và tốc độ nổ là vài nghìn mét mỗi giây. Với năng lượng bùng nổ, tấm titan va chạm với tấm thép cơ bản ở một góc. Tại điểm va chạm, tấm thép cơ sở và tấm titan tạo thành một kết nối dưới áp suất cực cao do tốc độ biến dạng rất lớn. Tham gia được thực hiện ngay lập tức.
2) Hình thức cố định vít
Đầu tiên, khoan lỗ và vòi trên đế thép carbon, đồng thời khoan lỗ trên tấm titan, cố định tấm titan trên đế thép carbon bằng vít titan, sau đó thực hiện hàn kín trên bề mặt trên của vít. Việc hàn thường thông qua hàn hồ quang argon. . Để cung cấp một đường dẫn khí trơ để bảo vệ mặt sau của mối hàn lót, kiểm tra chất lượng hàn của lớp lót và xả khí giữa lớp lót và vỏ khi hàn lớp lót trong vỏ, thiết bị lót phải được trang bị một hệ thống phát hiện rò rỉ. Hệ thống phát hiện rò rỉ thường bao gồm rãnh phát hiện rò rỉ hình bán nguyệt có bán kính 1,5 mm ~ 3 mm và lỗ phát hiện rò rỉ thông với khí quyển, được kết nối với nhau ở mặt sau của lớp lót.
2. Vị trí rò rỉ và phân tích nguyên nhân
①Vị trí rò rỉ: bề mặt bịt kín của đầu và mặt bích của tấm ống bị rò rỉ.
②Xử lý tại chỗ: Sử dụng bộ căng để siết bu-lông theo yêu cầu của thời điểm căng bu-lông, nhưng lực siết không hợp lệ và điểm rò rỉ không được loại bỏ.
③ Kiểm tra tháo dỡ tại chỗ: Tháo đầu ra để kiểm tra bề mặt bịt kín của tấm ống và hộp ống, không có vết trầy xước và biến dạng rõ ràng trên bề mặt. Bề mặt bịt kín của hộp ống (được cố định bằng vít) được dùng búa kim loại gõ nhẹ, một số vị trí phát ra âm thanh rỗng, đặc biệt là ở vị trí rò rỉ nghiêm trọng. Thử nghiệm không phá hủy PT đã được thực hiện và không tìm thấy khuyết điểm rõ ràng nào, điều này chứng tỏ rằng tấm titan và vật liệu cơ bản Có vấn đề ở giữa.
④Phân tích nguyên nhân: Theo hiện tượng trên, nguyên nhân rò rỉ là do bề mặt bịt kín của mặt bích của hộp ống và bề mặt bịt kín của vật liệu nền không được gắn chặt. Sau khi siết chặt các bu lông theo mô-men xoắn, có một điểm ảo ở vị trí tiếp xúc của bề mặt niêm phong, gây rò rỉ.
3. Phương pháp xử lý, bảo dưỡng
Để thay thế bề mặt làm kín vòng titan ban đầu, các bước cụ thể như sau:
①Sử dụng máy tiện để loại bỏ bề mặt bịt kín của vòng titan.
②Sửa chữa vị trí ăn mòn của vật liệu cơ bản bằng thép carbon của hộp ống. Hàn sửa chữa phải cao hơn bề mặt của vật liệu cơ bản. Sử dụng máy tiện để làm phẳng bề mặt của vật liệu cơ bản và độ nhám phải đạt từ 3,2 trở lên.
③Một vòng titan mới được tạo ra. Do kích thước lớn, toàn bộ vòng tròn đúc sẵn lãng phí rất nhiều vật liệu, vì vậy ba vòng cung được sử dụng để nối để tiết kiệm vật liệu.
④Vòng titan và vật liệu cơ bản được trang bị các lỗ vít cố định đã khoan. Ban đầu, vít M8 được sử dụng để cố định, nhưng vít M12 được sử dụng để cố định và số lượng không thay đổi.
⑤Sử dụng dụng cụ để ấn và cố định bề mặt bịt kín của vòng titan xung quanh toàn bộ chu vi, sau đó siết chặt các vít titan.
⑥ Hàn vít titan và vòng titan. Bề mặt hàn có đủ tiêu chuẩn hay không có thể được đánh giá theo màu của vùng ảnh hưởng nhiệt của mối hàn.
⑦ Tháo dụng cụ sau khi nhiệt độ của mối hàn giảm xuống nhiệt độ phòng và kiểm tra tốc độ hồi xuân của tấm titan, tốc độ này có đủ tiêu chuẩn trong phạm vi yêu cầu của bản vẽ hay không.
⑧ Xử lý bề mặt niêm phong của tấm titan theo kích thước bản vẽ.
⑨ Tất cả các mối hàn đều được PT kiểm tra.
Baoji Taicheng Metal Co., Ltd là mộtnhà sản xuất tấm mạ kim loại, có thể cung cấptấm thép titan tùy chỉnhdịch vụ cho người mua trong và ngoài nước, và chúng tôi có dịch vụ khách hàng chuyên nghiệp trực tuyến 24 giờ một ngày cho bạn, và cuối cùng tóm tắt hai điểm sau cho các vấn đề trên: (1) Sau khi siết chặt bề mặt niêm phong mặt bích, độ lệch khoảng cách của nên đo bề mặt bịt kín và chênh lệch khoảng cách thường phải nhỏ hơn 0.5mm. (2) Trong quá trình thay thế bề mặt bịt kín của tấm titan, cần đặc biệt chú ý đến tốc độ hàn và độ chặt của dụng cụ, đây là chìa khóa để tránh biến dạng tấm titan. Hy vọng nó sẽ giúp bạn!


